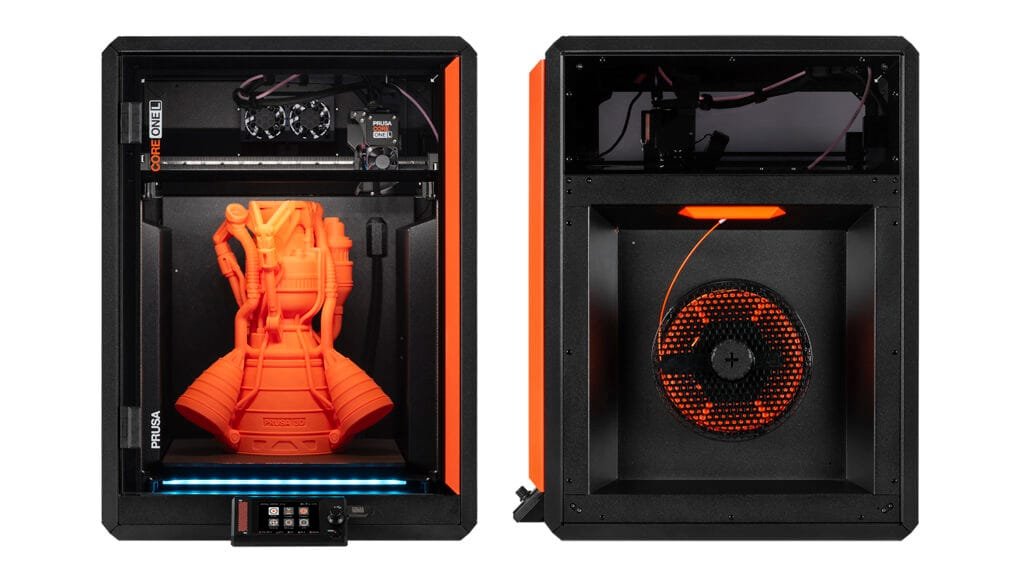
31 жовтня 2025 року Prusa представила CORE One L, більшу закриту модель родини CORE One. Її робоча зона становить 300 × 300 × 330 мм. Для тих, хто друкує корпуси, макети або реквізит, така зміна важлива передусім можливістю вмістити більше деталей цілком і скоротити кількість стиків.
Чому важлива не тільки площа
Великий виріб сильніше залежить від умов на всій платформі. Якщо кути тримаються по-різному, проблема може проявитися вже після багатьох годин друку. Тому в CORE One L виробник змінив і сам стіл: застосував фрезеровану литу алюмінієву основу з двоконтурним нагріванням та конвекційною системою.
Prusa заявила різницю температур менш як 2 °C на 99% робочої поверхні. Це характеристика виробника, а якість конкретної деталі все одно залежить від очищення пластини, матеріалу, першого шару та геометрії. Перед друком широкого корпусу корисно перевірити основу або тестові ділянки в місцях, де розташовуватимуться його кути.
Керування камерою для різних пластиків
Камера CORE One L розрахована на температуру до 60 °C, а верхній вентиляційний отвір відкривається й закривається автоматично. Для великої моделі з ABS-подібного складу це означає більше уваги до стабільності середовища. Для PLA важливо, щоб камера не накопичувала зайве тепло, тому використовуйте належний профіль матеріалу.
Вибираючи ABS+, перевіряйте паспорт саме своєї котушки: універсального набору температур для всіх складів із такою назвою немає. Для великого PETG-корпусу окремо оцініть прилипання до вибраної пластини та спосіб зняття готового виробу. Не змінюйте матеріал і тип поверхні одночасно без короткої перевірки.
Підготуйте філамент до довгого завдання
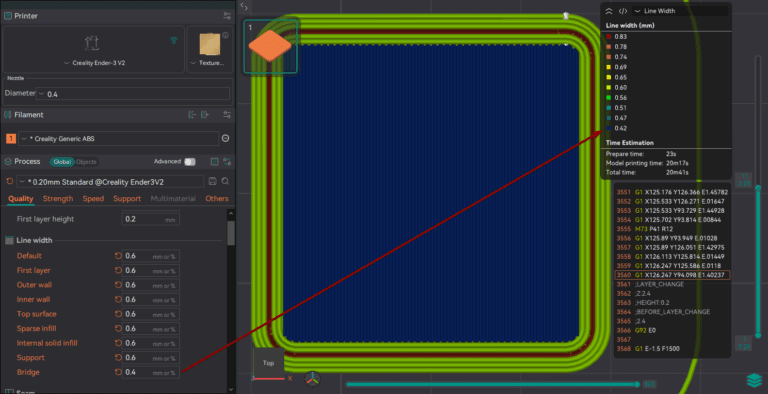
У слайсері порахуйте загальну масу разом із підтримками та службовими структурами. Переконайтеся, що залишку котушки вистачить, а її обертання й шлях подачі не створюють зайвого опору. Якщо потрібні точні посадки, надрукуйте фрагмент з отвором або засувкою до повного корпусу.
У стартовому анонсі Prusa також зазначала встановлене сопло Bondtech CHT і додаткове зносостійке сопло для абразивних матеріалів. Перед переходом на композити перевірте, яке сопло фактично встановлене. Для звичайного PLA чи PETG важливіше мати перевірений профіль потоку, ніж максимальну цифру швидкості.
CORE One L варто розглядати через власні габаритні завдання. Велика платформа може прибрати склеювання, але інколи поділ на дві частини дає кращий напрям шарів або менше підтримок. Порівняйте обидва варіанти у слайсері й оцініть час, витрати пластику та зручність складання ще до запуску друку.