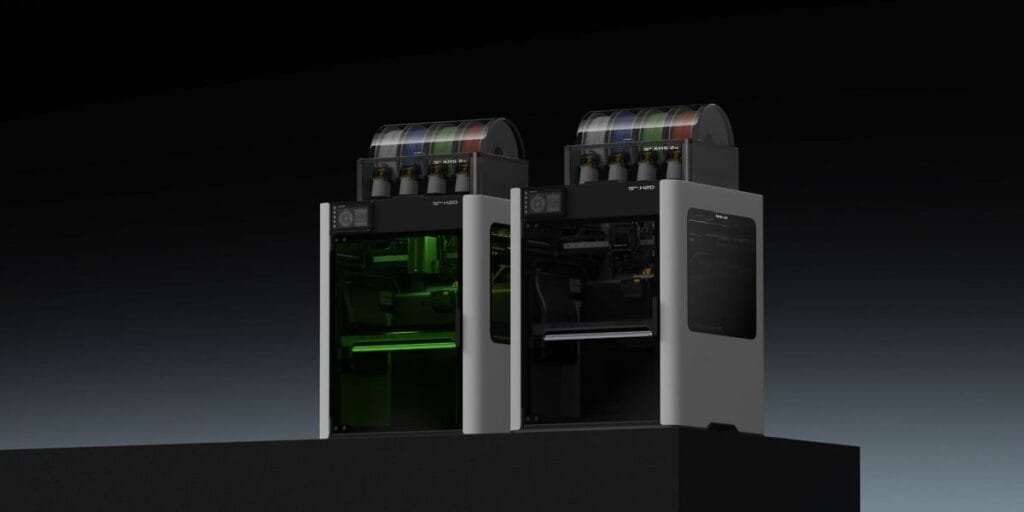
25 березня 2025 року Bambu Lab представила H2D, принтер із двома соплами та можливістю додати лазерні й різальні інструменти у відповідних комплектаціях. Для власника майстерні головна зміна стосується самого друку: два матеріали можна рознести між окремими соплами. Це цікаво для підтримок, поєднання кольорів і деталей зі складною нижньою поверхнею.
Коли друге сопло справді корисне
Уявімо корпус із внутрішньою полицею, до якої складно дістатися інструментом. Окремий матеріал для контактного шару підтримки може полегшити її відділення. Перед великою деталлю варто надрукувати невеликий фрагмент із тією самою геометрією: сумісність матеріалів визначають і температури, і те, наскільки міцно вони з’єднуються.
Два сопла не означають, що будь-які два пластики утворять надійну деталь. Якщо потрібне саме міцне з’єднання, оцінюйте його окремим зразком. Якщо потрібне легке відділення підтримки, перевіряйте чистоту нижньої поверхні та витрати на контактні шари. Для напису іншим кольором спочатку порівняйте час і масу завдання у слайсері.
Важливий нюанс робочої зони
У паспорті H2D зазначені різні розміри: 325 × 320 × 325 мм для друку одним соплом і 300 × 320 × 325 мм для спільної зони двох сопел. Число 350 × 320 × 325 мм описує сумарну зону доступу обох сопел. Плануючи великий двоматеріальний корпус, орієнтуйтеся на спільну область і перевірку моделі у слайсері.
Температура хотенда сягає 350 °C, а камера активно нагрівається до 65 °C. Це можливості обладнання, а робочі значення потрібно брати з рекомендацій виробника конкретного філаменту. Звичайний PLA не потребує налаштувань, розрахованих на високотемпературні матеріали.
Що підготувати до першого складного завдання
Почніть з одного перевіреного PLA або PETG, налаштуйте потік і оцініть перший шар. Потім додайте другий матеріал. Так легше зрозуміти, чи проблема виникла через базовий профіль, контакт підтримки або зміну сопла. Для кожної котушки збережіть назву матеріалу та перевірений профіль.
Перед придбанням котушок перевірте також шлях подачі: сумісність пластика з хотендом і з автоматичним подавачем оцінюють окремо. Особливо це стосується гнучкого TPU95A. Не переносіть налаштування та схему завантаження жорсткого PLA на еластичний матеріал без перевірки інструкції.
H2D має сенс оцінювати за власними моделями: які підтримки ви видаляєте вручну, скільки кольорів реально використовуєте і чи потрібна велика спільна зона. Лазерні можливості залежать від комплектації, тому їх слід перевіряти окремо від параметрів 3D-друку.